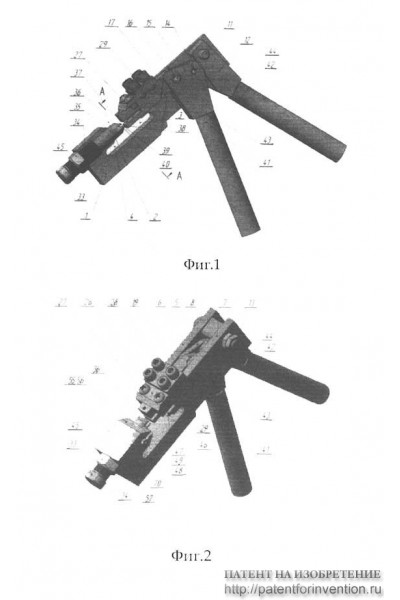
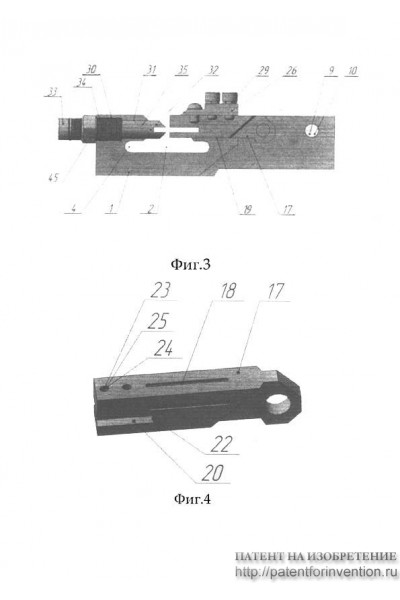
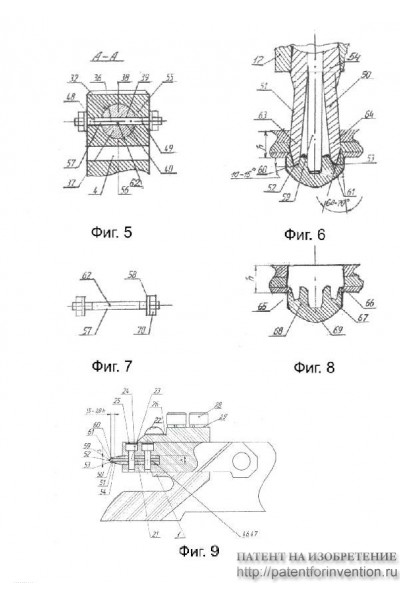
Изобретение относится к обработке металлов давлением и может быть использовано при соединении в пакет листовых деталей. Выполняют оппозитные соединения с двух сторон пакета листовых деталей продавливанием с использованием неразъемной матрицы. При этом формируют выпуклости на участке, ограниченном пазом матрицы. Кроме того, формуют впадины на участке, не ограниченном пазом матрицы, давлением металла с днища впадины на пружинную часть плавающего пакета пуансонов. В пакете пуансонов пластина его средней части выполнена из быстрорежущей стали, а пластины крайних частей - из пружинной стали. Размер с учетом допусков поперечного сечения пакета пуансонов в исходном положении и размер с учетом допусков поперечного сечения неразъемной матрицы и двух пазов, вырезанных в корпусе устройства по обе стороны от паза матрицы, равны между собой. В результате обеспечивается повышение прочности полученного соединения листовых деталей. 2 н. и 2 з.п. ф-лы, 9 ил.
Однако для выполнения крепления деталей из нескольких листов работающих на растяжение необходимо выполнять удары наковальней по выпуклости при обратном ходе пуансона. Кроме того, известным способом и устройством для его осуществления невозможно выполнение оппозитных соединений с двух сторон фланца из шин для более надежного закрепления фланца к плоскости воздуховода. Кроме того, для выполнения соединений работающих на растяжение необходимо произвести несколько ударов ребром наковальни, а для регулировки глубины врезания пакета пуансонов используется эксцентрик, с относительно малым ходом на врезание. К недостаткам известного способа и устройства для его осуществления следует отнести невозможность замены притупленных кромок участков матрицы на острые кромки.
Изобретение относится к обработке металлов давлением, когда один из листов охвачен двумя другими или они наложены друг на друга, имеющих угловую или Г-образную форму. Может быть использовано, в частности, к способам и устройствам для соединения нескольких листов, в машиностроении, строительной индустрии, в энергетики, при изготовлении и монтаже вентиляции, аспирации, покрытий кровли, торгового оборудования, а также при сооружении покровного металлического слоя изоляционных покрытий нефтехимических резервуаров, аппаратов колонного типа и ремонте сельскохозяйственной техники.
Известно устройство (см. А.с №1160925 B21D 39/03; B21J 15/00 с приоритетом от 19.03.1982 г), в котором используется сплошной цельнометаллический пуансон. Рабочие части матрицы выполнены в виде плоских пружин с расположением их на расстоянии от торца основания матрицы до режущих кромок рабочих элементов от 0,4 до 0,9 суммарной толщины соединяемых металлических листов. Недостатком известного устройства является необходимость приложения больших усилий в процессе крепления листов с применением гидравлических станций, что исключает создание мобильных ручных инструментов.
Известен способ и устройство для его осуществления (см. Авт. св. №1286099 B21D 39/03 21.03.1985 г.) Рабочие части матрицы выполнены в виде плоских пружин. Сечения рабочих частей наковальни и пуансона выполнены сплошными, поэтому для осуществления способа нужно прилагать большие усилия, что требует сооружения гидростанций, и исключает создание мобильных инструментов с ручным приводом.
Известен способ соединения листовых деталей устройством фирмы ТРУМПФ неоднократно экспонирующийся на выставке металлообработка, например в 2002 г, 2019 г. в г. Москве (см. каталог ТРУМПФ).
Устройство успешно используется повсеместно, но требует приложения больших усилий, что исключает его использование с ручным приводом. Кроме того, в известном устройстве невозможно поменять притупленные участки матрицы на острые, что требует частой замены матрицы на новую матрицу. Кроме того, при каждой операции при установки инструмента ТРУМПФ на фланец из шин 15×15×8; 20×20×8; 30×30×10; 35×35×10 необходимо поворачивать пуансон за предусмотренную специальную рукоятку на угол 90 градусов, так как зев в инструменте выполнен размером всего 6 мм, в который невозможно завес фланцы из шин с вышеперечисленными габаритными размерами. Поэтому, всякий раз, чтобы установить инструмент ТРУМПФ на фланец, в начале убирают поворотом пуансон, заводят на фланец инструмент, производят поворот в исходное положение, а затем ведут соединение листов фланца из шин к воздуховоду, что создает неудобства в работе.
Известен способ соединения листовых деталей и устройство для его осуществления (см. Патент РФ №2281827, B21D 39/03, 2004 г.).